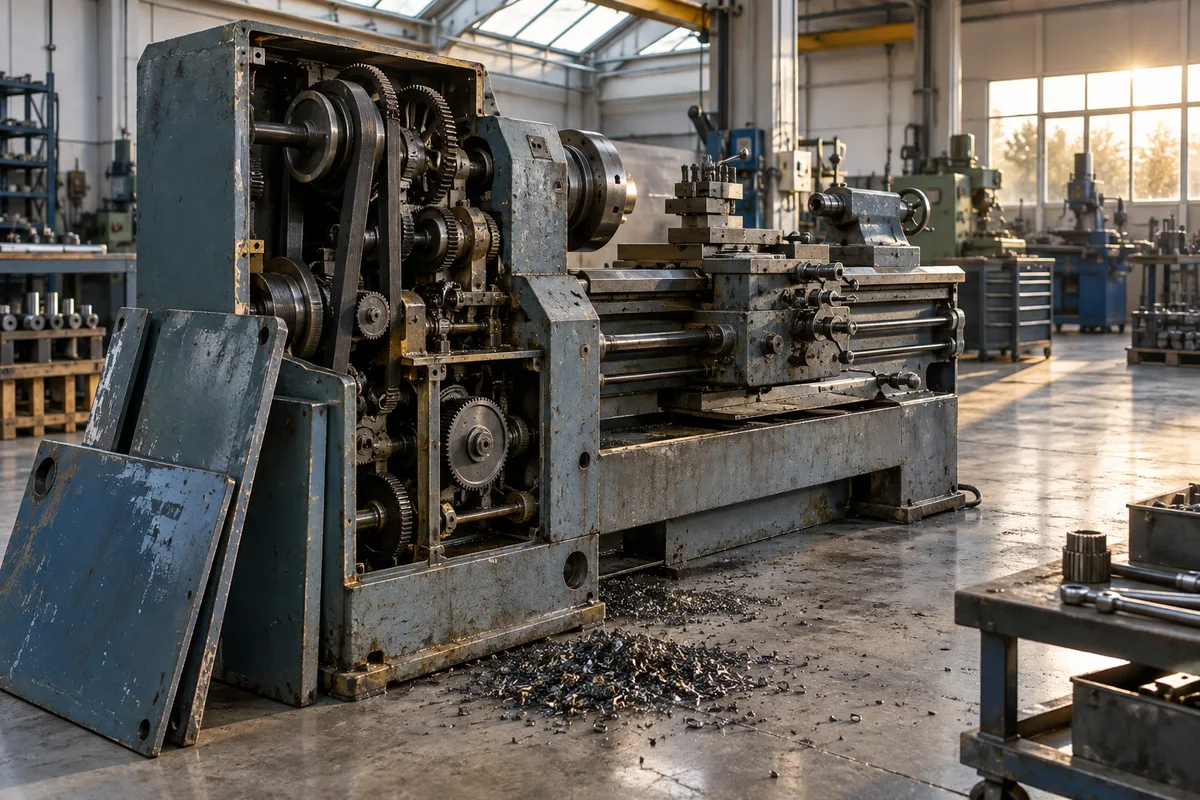
Retrofit, revamping et reconstruction décrivent trois profondeurs de rénovation d’une même machine-outil. Le retrofit refait la commande numérique et l’électrotechnique. Le revamping y ajoute la mécanique et la remise en conformité. La reconstruction démonte tout et ramène la machine à ses tolérances d’origine. Le mot que vous employez engage le devis.
Trois mots pour un même besoin : faire durer une machine
Le vocabulaire flotte, et chaque acteur y met sa définition. Un constructeur appelle rétrofit ce qu’un atelier de rénovation nomme revamping, quand un reconstructeur réserve le mot reconstruction à une remise à neuf intégrale. Aucune terminologie officielle ne tranche le débat dans la profession. La seule parade consiste à décrire les travaux attendus, poste par poste, plutôt qu’à poser une étiquette et à espérer que le prestataire y mette le même contenu que vous.
Le besoin, lui, ne varie pas. Une machine de vingt ou trente ans occupe une place précise dans votre flux : elle tient une tolérance, elle porte des outillages spécifiques, vos régleurs la connaissent par cœur. La remplacer signifie racheter la capacité, refaire les montages, reformer les équipes et attendre une livraison qui ne se sert pas depuis le stock.
Plusieurs arguments reviennent dans les ateliers qui rénovent plutôt que de remplacer :
- une base en fonte massive dont la rigidité reste difficile à retrouver
- des outillages, mandrins, cames et gabarits amortis, conçus pour cette machine et pour aucune autre
- des opérateurs et des régleurs formés, avec leurs réglages consignés
- un bilan matière favorable, la structure étant conservée au lieu d’être refondue
- une fenêtre d’immobilisation choisie par l’atelier plutôt que subie
Trois familles de travaux répondent à cette situation. Elles se distinguent par leur périmètre, par l’état de départ qu’elles supposent et par ce qu’elles promettent en sortie. Les confondre coûte cher dans les deux sens : engager une remise à neuf intégrale pour une machine dont seule l’armoire est obsolète, ou espérer d’un changement de commande numérique qu’il rattrape des glissières marquées.
Un atelier qui suit déjà l’état de ses équipements par une maintenance prédictive industrielle arrive mieux armé à cette discussion. Les relevés de vibration et l’historique des interventions disent assez vite si la dégradation loge dans l’électrotechnique ou dans la mécanique.
La reconstruction, le retour aux tolérances d’origine
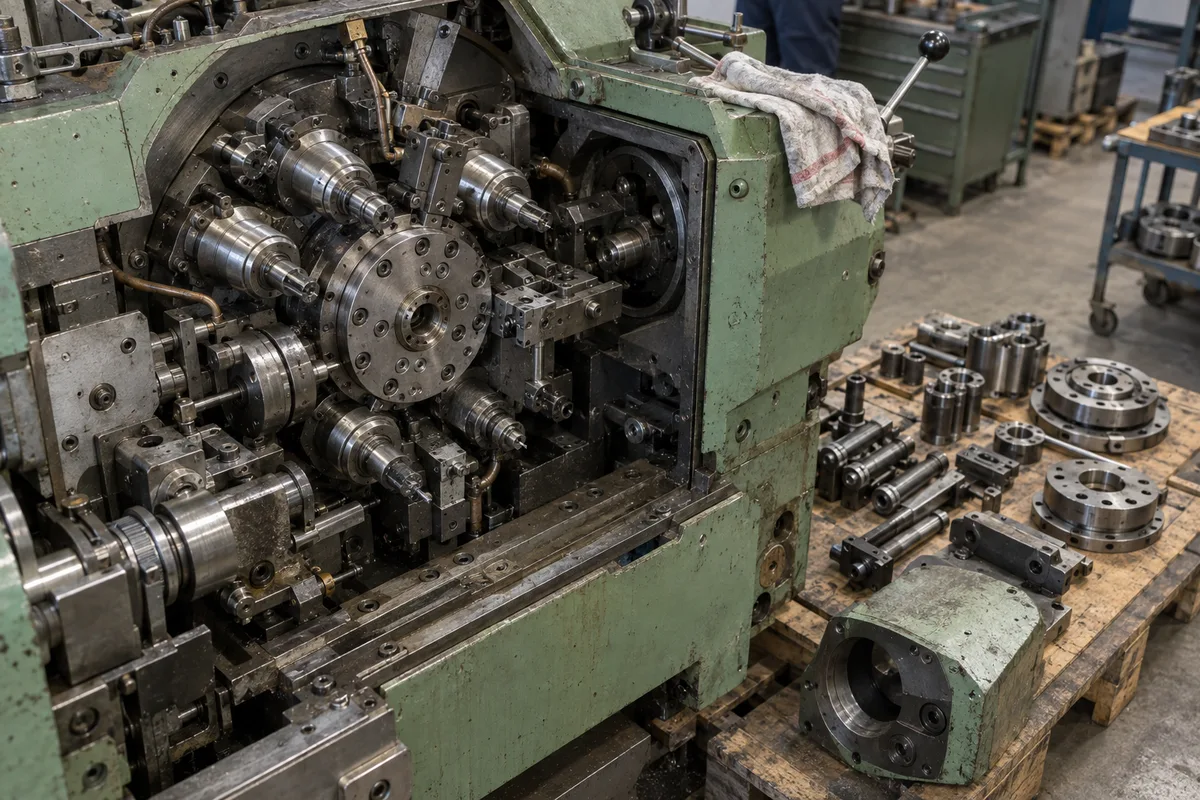
La reconstruction est le plus lourd des trois chantiers, et le plus ambitieux. La machine part en atelier et se retrouve démontée jusqu’au bâti. Les glissières et les guidages sont repris par rectification ou par grattage, les broches sont refaites ou remplacées, roulements, vis à billes, courroies, pompes et distributeurs hydrauliques passent au neuf. Le remontage se conduit au marbre, avec un contrôle géométrique documenté qui sert de référence à la réception.
Ce que vous achetez : une géométrie ramenée aux tolérances d’origine, parfois au-delà, et une durée de vie repartie pour un cycle complet. Ce que vous acceptez en échange : la plus longue immobilisation des trois, et un investissement qui se justifie sur une base mécanique qui vaut la peine d’être sauvée.
Le choix du prestataire pèse autant que la technique, parce que la valeur d’une reconstruction tient aux compétences rassemblées sous un même toit. Confier un tour automatique multibroches à un spécialiste en reconstruction de machine-outil comme SAMO donne accès du même coup à la reconstruction proprement dite, aux pièces détachées des multibroches à cames et à un marché de machines-outils d’occasion, trois volets que l’entreprise réunit depuis plus de quarante ans auprès des décolleteurs et des usineurs. Installée dans la vallée de l’Arve, berceau historique du décolletage, elle travaille notamment les multibroches et les rectifieuses centerless, deux familles où la remise à neuf garde toute sa pertinence.
Ce type de chantier trouve sa cible sur des machines précises :
- un tour automatique multibroches qui sort une pièce à forte cadence, sans équivalent immédiat dans l’atelier
- une rectifieuse centerless dont la géométrie conditionne directement la cote finale
- un centre d’usinage dont la broche et les vis ont vécu, alors que le bâti reste sain
La reconstruction porte parfois d’autres noms, remise à neuf ou remanufacturing dans les documents en anglais. Le contenu compte plus que l’étiquette : demandez la liste des organes déposés, la méthode de reprise des guidages et le protocole de mesure final.
Le revamping, la rénovation qui remet la machine à niveau
Le revamping occupe la position intermédiaire. Le chantier touche la mécanique et l’électrotechnique sans aller jusqu’au démontage intégral : les organes usés sont repris, l’armoire est refaite, et la machine passe une remise en conformité qui reprend protecteurs, arrêts d’urgence, sectionnement et signalisation.
Sa particularité tient à la reconfiguration. Un revamping s’accompagne souvent d’une adaptation à un travail que la machine ne faisait pas hier : nouvelle pince, autre longueur de barre, ravitailleur différent, extraction de brouillard d’huile remise aux standards actuels.
Le périmètre courant ressemble à ceci :
- reprise des organes mécaniques usés, sans rectification du bâti ni du banc
- remplacement de l’armoire électrique, du câblage et des dispositifs de sécurité
- remise à niveau des circuits hydrauliques, de lubrification et de refroidissement
- adaptation des périphériques et des interfaces avec le reste de la ligne
- documentation reprise, notice d’instructions à jour, formation des opérateurs
Une limite mérite votre attention. Une rénovation qui modifie les capacités de la machine change l’équipement que vous remettez entre les mains des opérateurs, avec les obligations de sécurité qui vont avec. Faites écrire noir sur blanc qui porte la conformité après travaux, ce que couvre la vérification à la remise en service et quelle documentation vous repartez.
Le retrofit, la commande numérique et l’électrotechnique
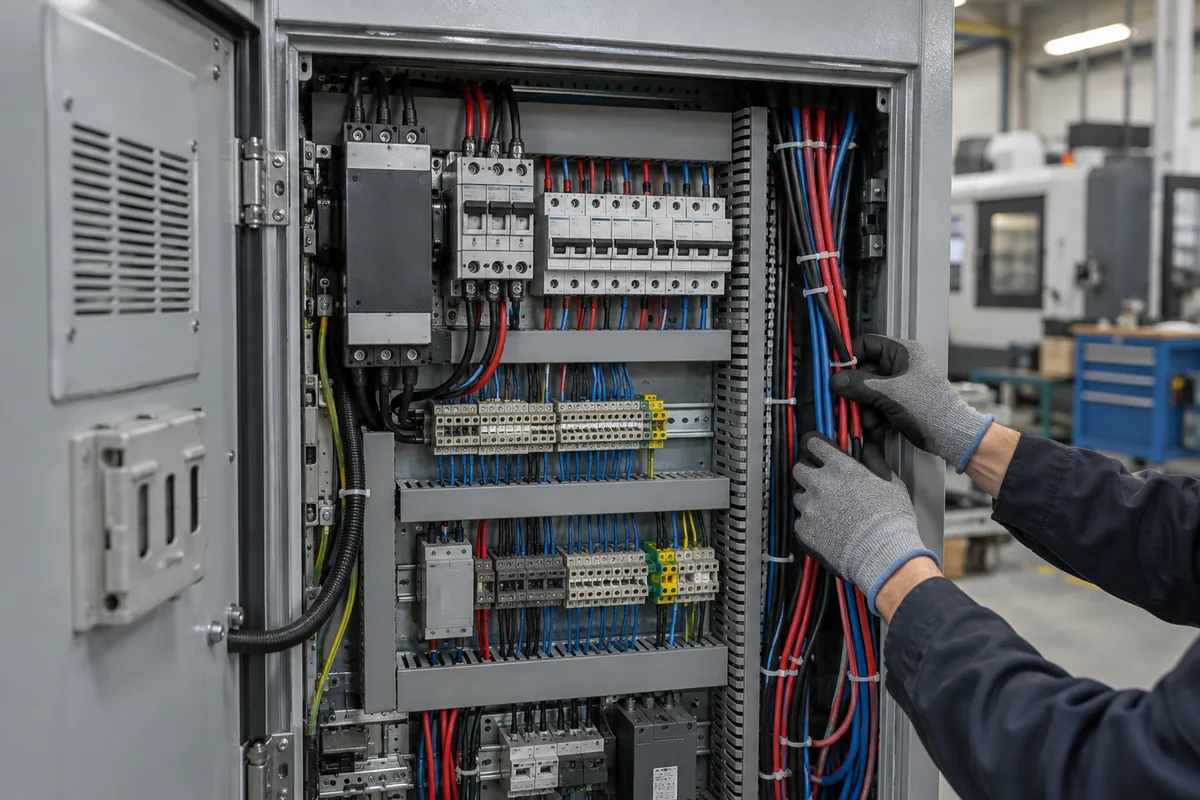
Le retrofit vise la partie qui vieillit le plus vite. La commande numérique est déposée, avec les variateurs, les moteurs d’axes et de broche, le câblage, le pupitre et les sécurités électriques. La mécanique reste en place : si la géométrie est bonne, la machine ressort avec la même précision et une électronique dont les pièces de rechange existent encore.
Le déclencheur est presque toujours identique. Une commande de génération ancienne finit par cumuler trois ennuis : les cartes ne se trouvent plus, la moindre panne immobilise la machine le temps de dénicher un organe d’occasion, et plus personne dans l’atelier ne programme couramment ce dialecte.
Un retrofit rouvre aussi la machine au reste de l’usine. Une commande récente expose ses compteurs, ses états et ses alarmes, ce qui rend la machine lisible par le suivi de production, à condition que le réseau industriel soit prêt à recevoir ces données.
Ce que le retrofit ne répare pas mérite d’être dit aussi clairement : une glissière marquée, une broche fatiguée, un jeu de vis à billes hors tolérance. Poser une commande neuve sur une mécanique usée donne une machine agréable à programmer et incapable de tenir la cote. Le retrofit suppose une base mécanique saine, vérifiée avant le devis.
Sur un tour automatique à cames, la logique diffère encore. La cinématique vient de l’arbre à cames et de ses jeux de leviers : passer en commande numérique ne relève plus du retrofit, mais d’un projet de transformation complet, avec une étude et un budget d’une autre nature.
Comparer les trois sur les mêmes critères
| Critère | Retrofit | Revamping | Reconstruction |
|---|---|---|---|
| État de départ | Mécanique saine, géométrie vérifiée | Usure diffuse, sécurité datée | Usure mécanique avérée, bâti sain |
| Périmètre | Commande, variateurs, moteurs, câblage, sécurités | Mécanique partielle, électricité, conformité, périphériques | Démontage complet, guidages, broches, transmissions |
| Ce qui est conservé | Bâti, guidages, broche, cinématique | Bâti et gros organes mécaniques | Le bâti, et lui seul si l’état l’exige |
| Immobilisation | La plus courte des trois | Intermédiaire | La plus longue des trois |
| Précision en sortie | Celle relevée avant travaux | Celle relevée avant travaux, sécurité à niveau | Les tolérances d’origine, parfois mieux |
| Réception | Essais de fonctionnement et d’axes | Vérification de conformité et essais | Contrôle géométrique documenté |
Une règle simple aide à trancher. Le retrofit traite l’obsolescence, le revamping traite l’usure diffuse et la conformité, la reconstruction traite la géométrie. Le mot retenu dans votre consultation doit désigner le défaut que vous cherchez à corriger, pas le montant que vous imaginez y consacrer.
Deux devis annoncés sous le même intitulé peuvent aussi différer du tout au tout. Un prestataire qui chiffre un revamping en incluant la reprise des guidages vend en réalité une reconstruction partielle. Un autre qui chiffre une reconstruction sans mesurer le bâti vend un espoir.
Choisir : la mesure avant la consultation
Aucune de ces trois décisions ne se prend sur l’âge de la machine. Elle se prend sur un relevé, et cette étape précède l’appel aux prestataires.
- Faites établir un relevé d’usure et un contrôle géométrique sur site, machine froide puis machine chaude. Ce document devient la base commune de toutes les consultations.
- Situez la machine dans le flux : cadence réellement tenue, pièces qui n’ont pas d’autre route, clients qui en dépendent, coût horaire d’un arrêt.
- Vérifiez la disponibilité des pièces, côté mécanique comme côté commande, avant de choisir la profondeur des travaux.
- Comparez au remplacement à capacité égale, outillages, montages, reprise des programmes et formation compris, sans oublier le délai d’obtention d’une machine neuve équivalente.
- Cadrez la réception : points mesurés, tolérances de référence, essais de production sur vos propres pièces, documentation remise.
Le raisonnement rejoint celui d’un projet d’équipement neuf. Un atelier qui a déjà mené l’intégration d’un robot industriel reconnaîtra les mêmes étapes : cahier des charges, réception contradictoire, montée en cadence progressive. La rénovation ajoute une inconnue de taille, l’état réel de l’existant, que seule la mesure lève.
Dernier point, souvent négligé : la sortie de chantier. Une machine rénovée redémarre avec des paramètres neufs et des opérateurs qui redécouvrent leurs repères. Prévoir un contrôle renforcé des premières séries, éventuellement appuyé sur un dispositif de vision industrielle, évite de découvrir une dérive trois semaines plus tard sur une réclamation client.
Prochaine étape : faire relever la géométrie de la machine qui vous inquiète le plus, puis consulter deux prestataires sur ce même relevé. Le mot juste sortira du rapport de mesure, pas du catalogue.