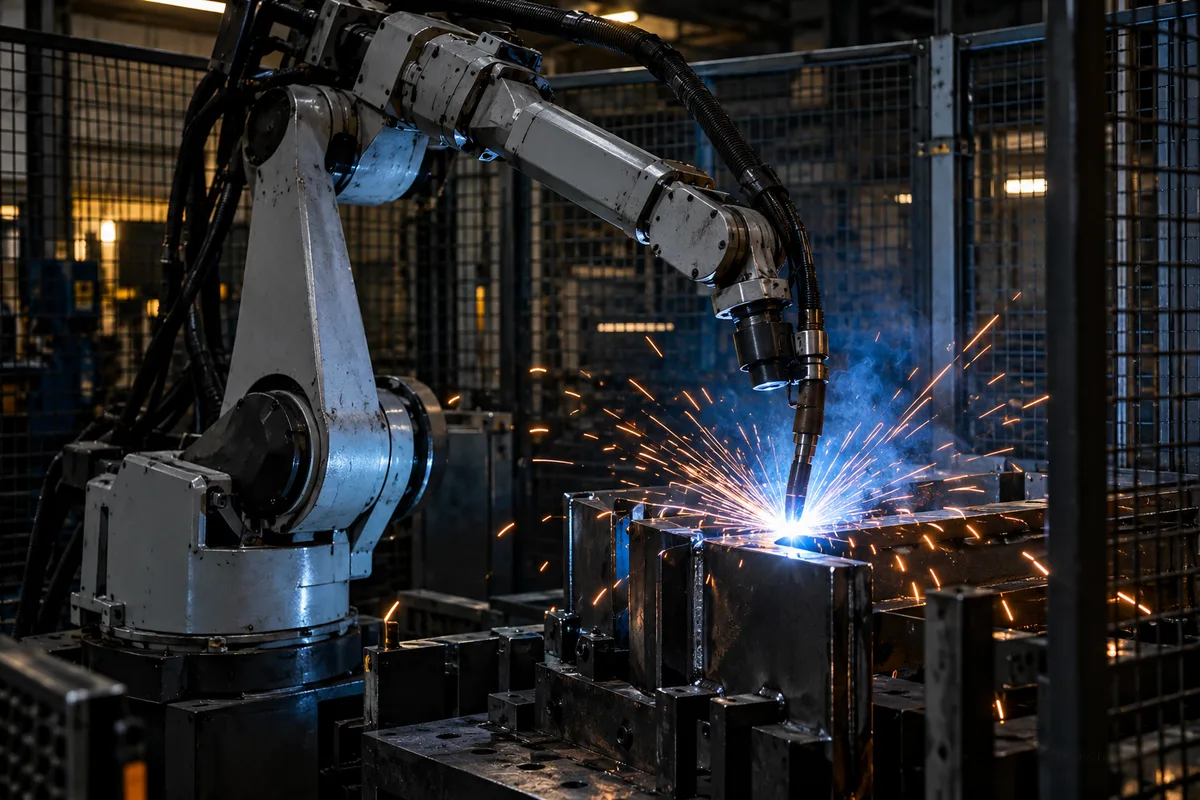
Un robot de soudure est un bras manipulateur programmable qui tient une torche ou une pince et reproduit le même cordon, pièce après pièce, avec la même vitesse et le même angle. Il ne travaille jamais seul : source de soudage, positionneur, station de nettoyage et protections forment avec lui une cellule, et c’est elle qui fait la qualité.
Le robot de soudure, un bras au service d’un procédé
L’Institut national de recherche et de sécurité (INRS) reprend la définition de la norme NF EN ISO 10218-1 : un robot est un bras manipulateur programmable, destiné à des applications multiples, qui évolue sur au moins trois axes. Vendu sans outil, il reste une quasi-machine. Équipé d’une torche et d’une source, il devient un système robot, donc une machine au sens de la directive 2006/42/CE.
En soudure, ce bras est le plus souvent articulé, pour orienter la torche autour du joint. Le soudage robotisé ne change pas la physique de l’assemblage, il change sa régularité : vitesse d’avance, angle de torche, distance à la pièce et paramètres électriques restent identiques d’une pièce à l’autre.
Cette constance a un revers. Un soudeur corrige à l’œil un jeu mal réparti ou une tôle qui a bougé au pointage ; le robot exécute la trajectoire apprise, sauf si des capteurs la recalent. La qualité d’une cellule dépend donc d’abord de la préparation en amont, ensuite seulement de la machine.
Le soudage par points des carrosseries reste un usage emblématique. Le soudage à l’arc robotisé gagne aussi la métallerie, la chaudronnerie et le mobilier métallique, en séries plus courtes.
MIG-MAG, TIG, points, laser : quel procédé robotiser
L’INRS rappelle que le procédé le plus répandu utilise l’arc électrique, à côté du soudage par résistance et des procédés à haute densité d’énergie comme le laser.
Le MIG-MAG, point de départ habituel
Le soudage MIG-MAG fond un fil-électrode dévidé en continu sous un gaz de protection, inerte (MIG, metal inert gas) ou actif (MAG, metal active gas). Ce fil continu convient à un bras qui tient une vitesse constante : c’est l’entrée classique d’un projet en métallerie. L’INRS signale un niveau sonore supérieur à 80 dB(A) pour ce procédé.
Le TIG, pour les cordons fins
Le soudage TIG (tungstène sous gaz inerte) utilise une électrode réfractaire qui ne fond pas, le métal d’apport arrivant à part. Plus lent, il donne des cordons fins, recherchés sur l’inox mince et les pièces visibles, et réclame une préparation très régulière. L’INRS publie une fiche de substitution à l’oxyde de thorium présent dans certaines électrodes de tungstène.
Le soudage par points par résistance
Deux électrodes pincent les tôles et un courant intense les fait fondre localement. Le robot porte une pince lourde et enchaîne le soudage par points sur tôles minces, en carrosserie ou en électroménager. L’INRS cite les champs électromagnétiques de ce procédé parmi les causes de dysfonctionnement des implants actifs et des stimulateurs cardiaques.
Le laser, vitesse et faible déformation
Le laser concentre une forte énergie sur une petite surface : soudure rapide, déformation faible, cordon étroit, à condition d’un accostage quasi parfait des pièces. Son rayonnement impose une enceinte fermée spécifique, plus contraignante qu’une cellule grillagée.
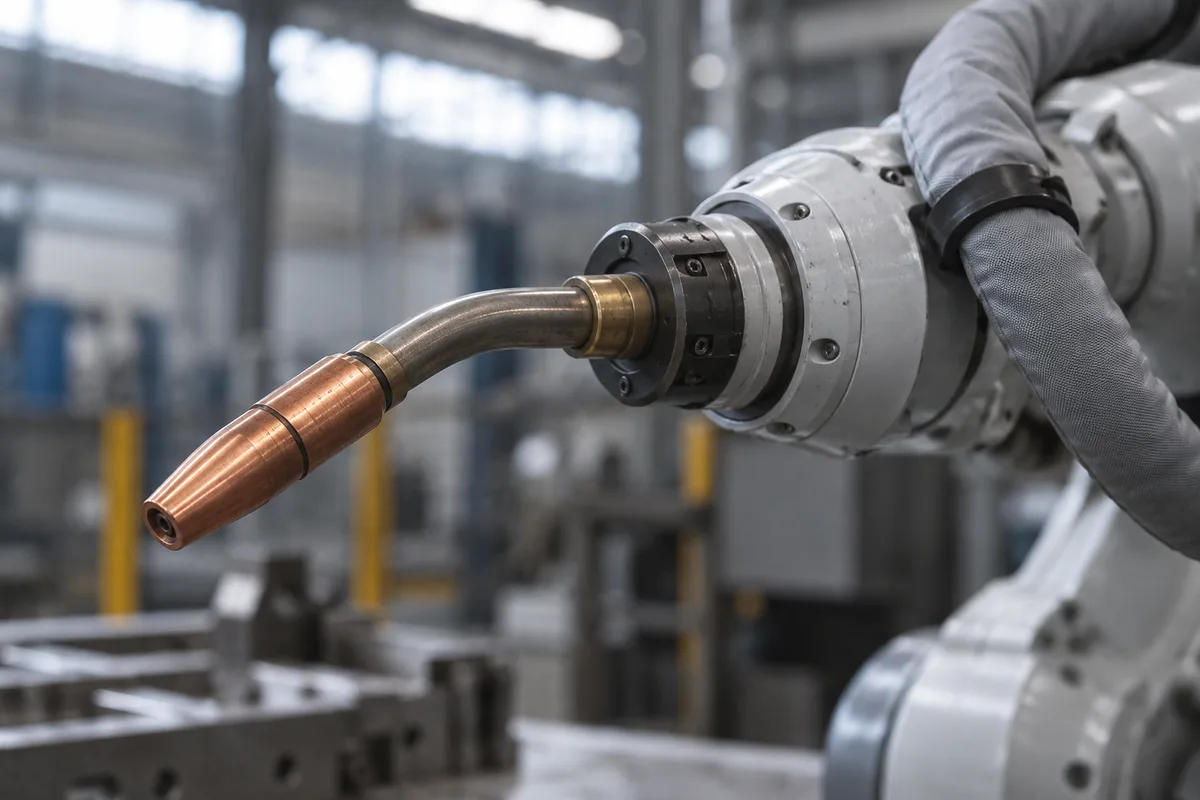
Ce que contient une cellule de soudage robotisée
Une cellule de soudage complète réunit plusieurs sous-ensembles pilotés par la commande du robot :
- Le bras, son armoire de commande et le pupitre d’apprentissage.
- La source de soudage, le dévidoir et le faisceau d’alimentation de la torche.
- La torche, montée sur un dispositif anticollision qui interrompt le cycle en cas de choc.
- Le positionneur, table tournante ou vireur, qui présente chaque joint dans la meilleure position.
- La station de nettoyage : alésage de la buse, coupe du fil, produit contre l’accrochage des projections.
- Les capteurs de suivi de joint, par palpage, par analyse de l’arc ou par laser, qui recalent la trajectoire.
- Les protections : enceinte, rideaux opaques, captage des fumées, accès verrouillés.
Beaucoup de cellules travaillent sur deux postes : l’opérateur bride la pièce suivante pendant que le robot soude de l’autre côté.
Selon la norme NF EN ISO 10218-2, telle que la présente l’INRS, une cellule se conçoit en délimitant trois volumes : l’espace maximal d’évolution du robot, l’espace partagé avec l’opérateur et l’espace contrôlé par la protection périmétrique. Les deux parties de la norme ont connu une nouvelle édition en mars 2025, d’après le catalogue de l’AFNOR. Le déroulé d’un projet complet est détaillé dans le guide consacré à l’intégration d’un robot industriel.
Programmer les trajectoires : au pupitre ou hors ligne
Un programme de soudage superpose deux couches : la trajectoire (points de passage, orientation de la torche) et les paramètres du procédé (intensité, tension, vitesse de fil, vitesse d’avance).
Par apprentissage, point par point
Le programmeur déplace le bras au pupitre, enregistre chaque point, puis règle les paramètres sur des pièces d’essai. L’INRS rappelle les garde-fous de cette phase : dispositif de validation, arrêt d’urgence et vitesse du robot inférieure à 250 mm/s pendant l’apprentissage.
Hors ligne, sur une maquette numérique
La programmation hors ligne part des modèles de conception assistée par ordinateur (CAO) des pièces et de la cellule. Le logiciel génère les trajectoires, vérifie les accessibilités et détecte les collisions pendant que le robot produit, une démarche proche du jumeau numérique. Le programme se recale ensuite sur les pièces réelles, par palpage ou par quelques points repris au pupitre.
Quelques références répétées toute l’année s’apprennent au pupitre ; un catalogue large et renouvelé justifie l’outil hors ligne.
Le cobot de soudage, une option pour les petites séries
Un cobot de soudage se programme souvent par guidage manuel : l’opérateur saisit la torche, amène le bras sur le joint et enregistre les points sans écrire de code. Le dossier de l’INRS sur les robots collaboratifs illustre ce guidage manuel appliqué au soudage. La reprogrammation raccourcit, ce qui compte quand les références changent chaque semaine.
Le mot collaboratif trompe pourtant. L’INRS range la brûlure, les lésions dues au rayonnement et l’intoxication parmi les risques spécifiques d’une cellule collaborative, et rappelle que la limitation de puissance et de force ne couvre pas tous les risques mécaniques. Pendant que l’arc brûle, la cellule redevient un poste de soudage, avec rideaux, captage et opérateur à distance.
Le cobot se défend sur des pièces variées en petites séries, dans un atelier sans programmeur dédié ; le bras sous enceinte garde l’avantage sur les cadences soutenues et les grandes pièces. Le guide robot ou cobot : quelle différence et comment choisir compare les deux familles en détail.
Sécurité : bras, arc et fumées de soudage
Un robot de soudure retire le soudeur du panache sans supprimer les risques : l’INRS rappelle que les fumées concernent aussi les personnes qui travaillent à proximité.
L’enceinte et les accès
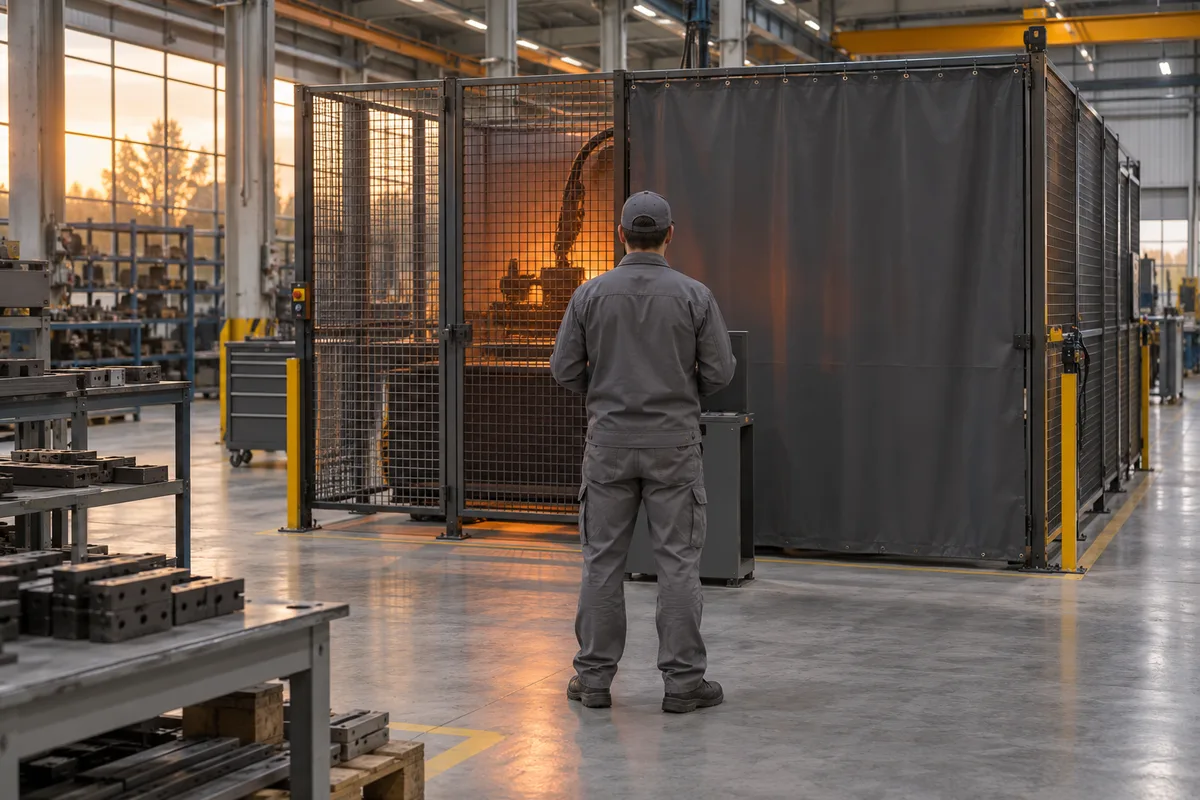
Le bras classique travaille derrière une protection périmétrique : grillage, portes verrouillées, barrières immatérielles au chargement. Les rideaux opaques arrêtent le rayonnement ultraviolet, que l’INRS associe aux « coups d’arc » et aux atteintes de la rétine. L’analyse des risques s’appuie sur la norme NF EN ISO 12100, citée par l’INRS pour cette étape.
Les fumées, un cancérogène avéré
Le Centre international de recherche sur le cancer (CIRC) a classé en 2017 les fumées de soudage comme cancérogènes pour l’homme, rappelle l’INRS. Selon l’enquête Sumer 2017 citée par l’institut, 528 000 salariés, soit environ 2 % des salariés français, y sont exposés.
Le Code du travail fixe l’ordre des mesures : son article R4222-12 impose de supprimer les émissions quand les techniques le permettent, à défaut de les capter au plus près de la source, puis d’évacuer le reste par la ventilation générale. L’article R4222-10, en vigueur depuis le 1er juillet 2023, plafonne sur huit heures les concentrations moyennes à 4 mg/m³ de poussières totales et 0,9 mg/m³ de poussières alvéolaires dans les locaux à pollution spécifique, dont relèvent les ateliers de soudage selon l’INRS.
Sur une cellule, le captage passe par une torche aspirante, une hotte ou une cabine extraite. L’INRS demande un rejet à l’extérieur et proscrit le recyclage de l’air, même filtré.
Soudeur qualifié, opérateur, régleur : qui fait tourner la cellule
La robotisation déplace le savoir-faire du soudeur sans l’effacer. Le catalogue de l’AFNOR distingue la NF EN ISO 9606-1, qualification des soudeurs pour le soudage par fusion des aciers, et la NF EN ISO 14732, dont l’édition de juillet 2025 qualifie les opérateurs soudeurs et les régleurs du soudage mécanisé et automatique. Le mode opératoire se qualifie selon la NF EN ISO 15614-1 : c’est la qualification de mode opératoire de soudage (QMOS).
Trois rôles se partagent la cellule :
- Le soudeur expérimenté fixe les paramètres, juge les cordons et valide les modes opératoires.
- L’opérateur bride les pièces, lance les cycles et entretient la torche.
- Le programmeur, ou régleur, ajuste les trajectoires et intègre les nouvelles références.
En petite structure, une même personne cumule souvent deux rôles. Prévoyez la formation chez le fournisseur et le temps de montée en compétence ; le panorama des formations en robotique industrielle situe les niveaux. Le contrôle des cordons s’outille ensuite : la vision industrielle appliquée au contrôle qualité vérifie en ligne la présence et la position des soudures.
Robotiser la soudure en PME de métallerie : les bons critères
Le bon candidat se repère avant tout rendez-vous commercial. Passez chaque famille de pièces au crible :
- Répétition : la pièce revient-elle assez souvent pour amortir programmation et montage ?
- Préparation : découpe, pliage et pointage livrent-ils des jeux constants ?
- Accessibilité : la torche atteint-elle chaque joint, positionneur compris ?
- Montage : un gabarit de bridage simple et rapide à changer est-il possible ?
- Dimensions : la charpente métallique longue impose un bras sur rail ou sur portique.
- Compétences : qui programmera la prochaine référence, une fois l’intégrateur reparti ?
Côté budget, le prix du bras dit peu de chose. Source, positionneur, gabarits, captage, protections, programmation, essais et formation composent l’enveloppe, dont le périmètre varie d’une offre à l’autre : exigez un chiffrage de cellule complète sur vos pièces réelles. Un robot de soudage d’occasion allège la ligne du bras, pas celle de la conformité, puisque l’ensemble assemblé constitue une machine au sens de la directive 2006/42/CE.
Prochaine étape : choisissez trois pièces récurrentes, mesurez leurs jeux après pointage sur une dizaine d’exemplaires et chronométrez leur temps d’arc. Ces relevés diront si la préparation est prête pour un robot, ou si le premier chantier se trouve en amont.